
Comment vérifier la précision du transmetteur de pression sanitaire ?
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-04 origine:Propulsé
La précision est au cœur des secteurs de l’alimentation, des boissons et de la pharmacie. Même un écart de pression microscopique peut ruiner un lot de production entier. Les industries liées par des mandats d’hygiène stricts s’appuient fortement sur des environnements stériles. Ils exigent des paramètres de traitement précis. Malheureusement, les produits chimiques agressifs et la chaleur extrême nécessaires au maintien de ces conditions provoquent inévitablement une dérive du capteur. Cette perte progressive de précision compromet la sécurité des consommateurs. Cela menace également la stricte conformité de la FDA.
La vérification de routine reste le seul moyen définitif de garantir l’intégrité des processus. Des contrôles de diagnostic hautement contrôlés permettent aux gestionnaires d"installations de détecter les instruments détériorés bien avant que des pannes catastrophiques ne surviennent. Ce guide complet détaille les procédures exactes, les outils de métrologie et les meilleures pratiques nécessaires pour vérifier vos instruments hygiéniques. Nous explorerons également quand la mise à niveau vers une technologie céramique avancée devient la décision financière la plus judicieuse.
Points clés à retenir
La vérification de routine est essentielle : des contrôles réguliers évitent des temps d'arrêt coûteux et maintiennent une conformité continue aux normes sanitaires strictes dans les secteurs hautement réglementés.
Procédures standardisées : une véritable vérification nécessite un environnement contrôlé, un calibrateur de référence certifié et des tests multipoints précis.
Facteurs de stress environnementaux : les variations de température extrêmes et les cycles agressifs de nettoyage sur place ou de stérilisation sur place entraînent principalement une dérive mécanique du capteur.
Supériorité de la céramique : la mise à niveau vers des matériaux céramiques avancés réduit considérablement la dérive, résiste à la corrosion chimique et prolonge la durée de vie de l'équipement.
Vérification ou étalonnage : la vérification vérifie objectivement si l'appareil fonctionne dans des marges acceptables. L'étalonnage ajuste activement l'appareil pour corriger les erreurs identifiées.
Pourquoi la précision est importante pour les transmetteurs de pression sanitaire
Conformité réglementaire et sécurité
Les installations de transformation des produits biopharmaceutiques et des produits laitiers fonctionnent sous un microscope. Ils s"appuient entièrement sur des paramètres de pression stricts pour maintenir un environnement stérile et non contaminé. Les organismes de réglementation exigent que tous les instruments de processus fonctionnent dans le cadre de tolérances spécifiques et documentées. Un appareil de mesure de pression doit fournir des lectures exactes. Cela prouve que les températures et pressions de stérilisation critiques ont été atteintes au cours d’un cycle. Ne pas documenter ces paramètres entraîne de lourdes amendes réglementaires, des audits ratés et des rappels de produits dévastateurs. Des instruments précis constituent l’épine dorsale de tout plan d’analyse des risques et de maîtrise des points critiques.
Qualité et rendement des produits
Des lectures de pression inexactes altèrent considérablement les réactions chimiques, les processus de pasteurisation et l’efficacité de la filtration. Considérez un patin de filtration commercial. Si un transmetteur sous-évalue la pression interne, le système automatisé pousse le fluide de traitement de manière trop agressive. Cette force excessive rompt les filtres à membrane délicats. Cela contamine instantanément le produit final. À l’inverse, une surdéclaration entraîne un fonctionnement inefficace du système, réduisant artificiellement le rendement global. Même un écart mineur d’un demi pour cent dans un lot commercial à grande échelle conduit à des textures incohérentes dans les produits laitiers. Il dégrade les ingrédients pharmaceutiques actifs et gaspille des matériaux précieux.
Protection de l"équipement
Un transducteur défectueux peut ne pas détecter des événements de surpression dangereux s"accumulant dans un pipeline. Les systèmes de traitement modernes utilisent des pompes sanitaires coûteuses, des vannes délicates et des réseaux de tuyauteries hygiéniques spécialisés. Si le capteur ne parvient pas à déclencher les verrouillages de sécurité nécessaires ou à commander le ralentissement du variateur de fréquence, les pics de pression qui en résultent provoquent des pannes mécaniques catastrophiques. La protection de cet équipement capital nécessite des capteurs capables de répondre instantanément et avec précision aux changements de pression dynamiques. Cela garantit que les soupapes de décharge s"activent bien avant que des dommages mécaniques ne surviennent.
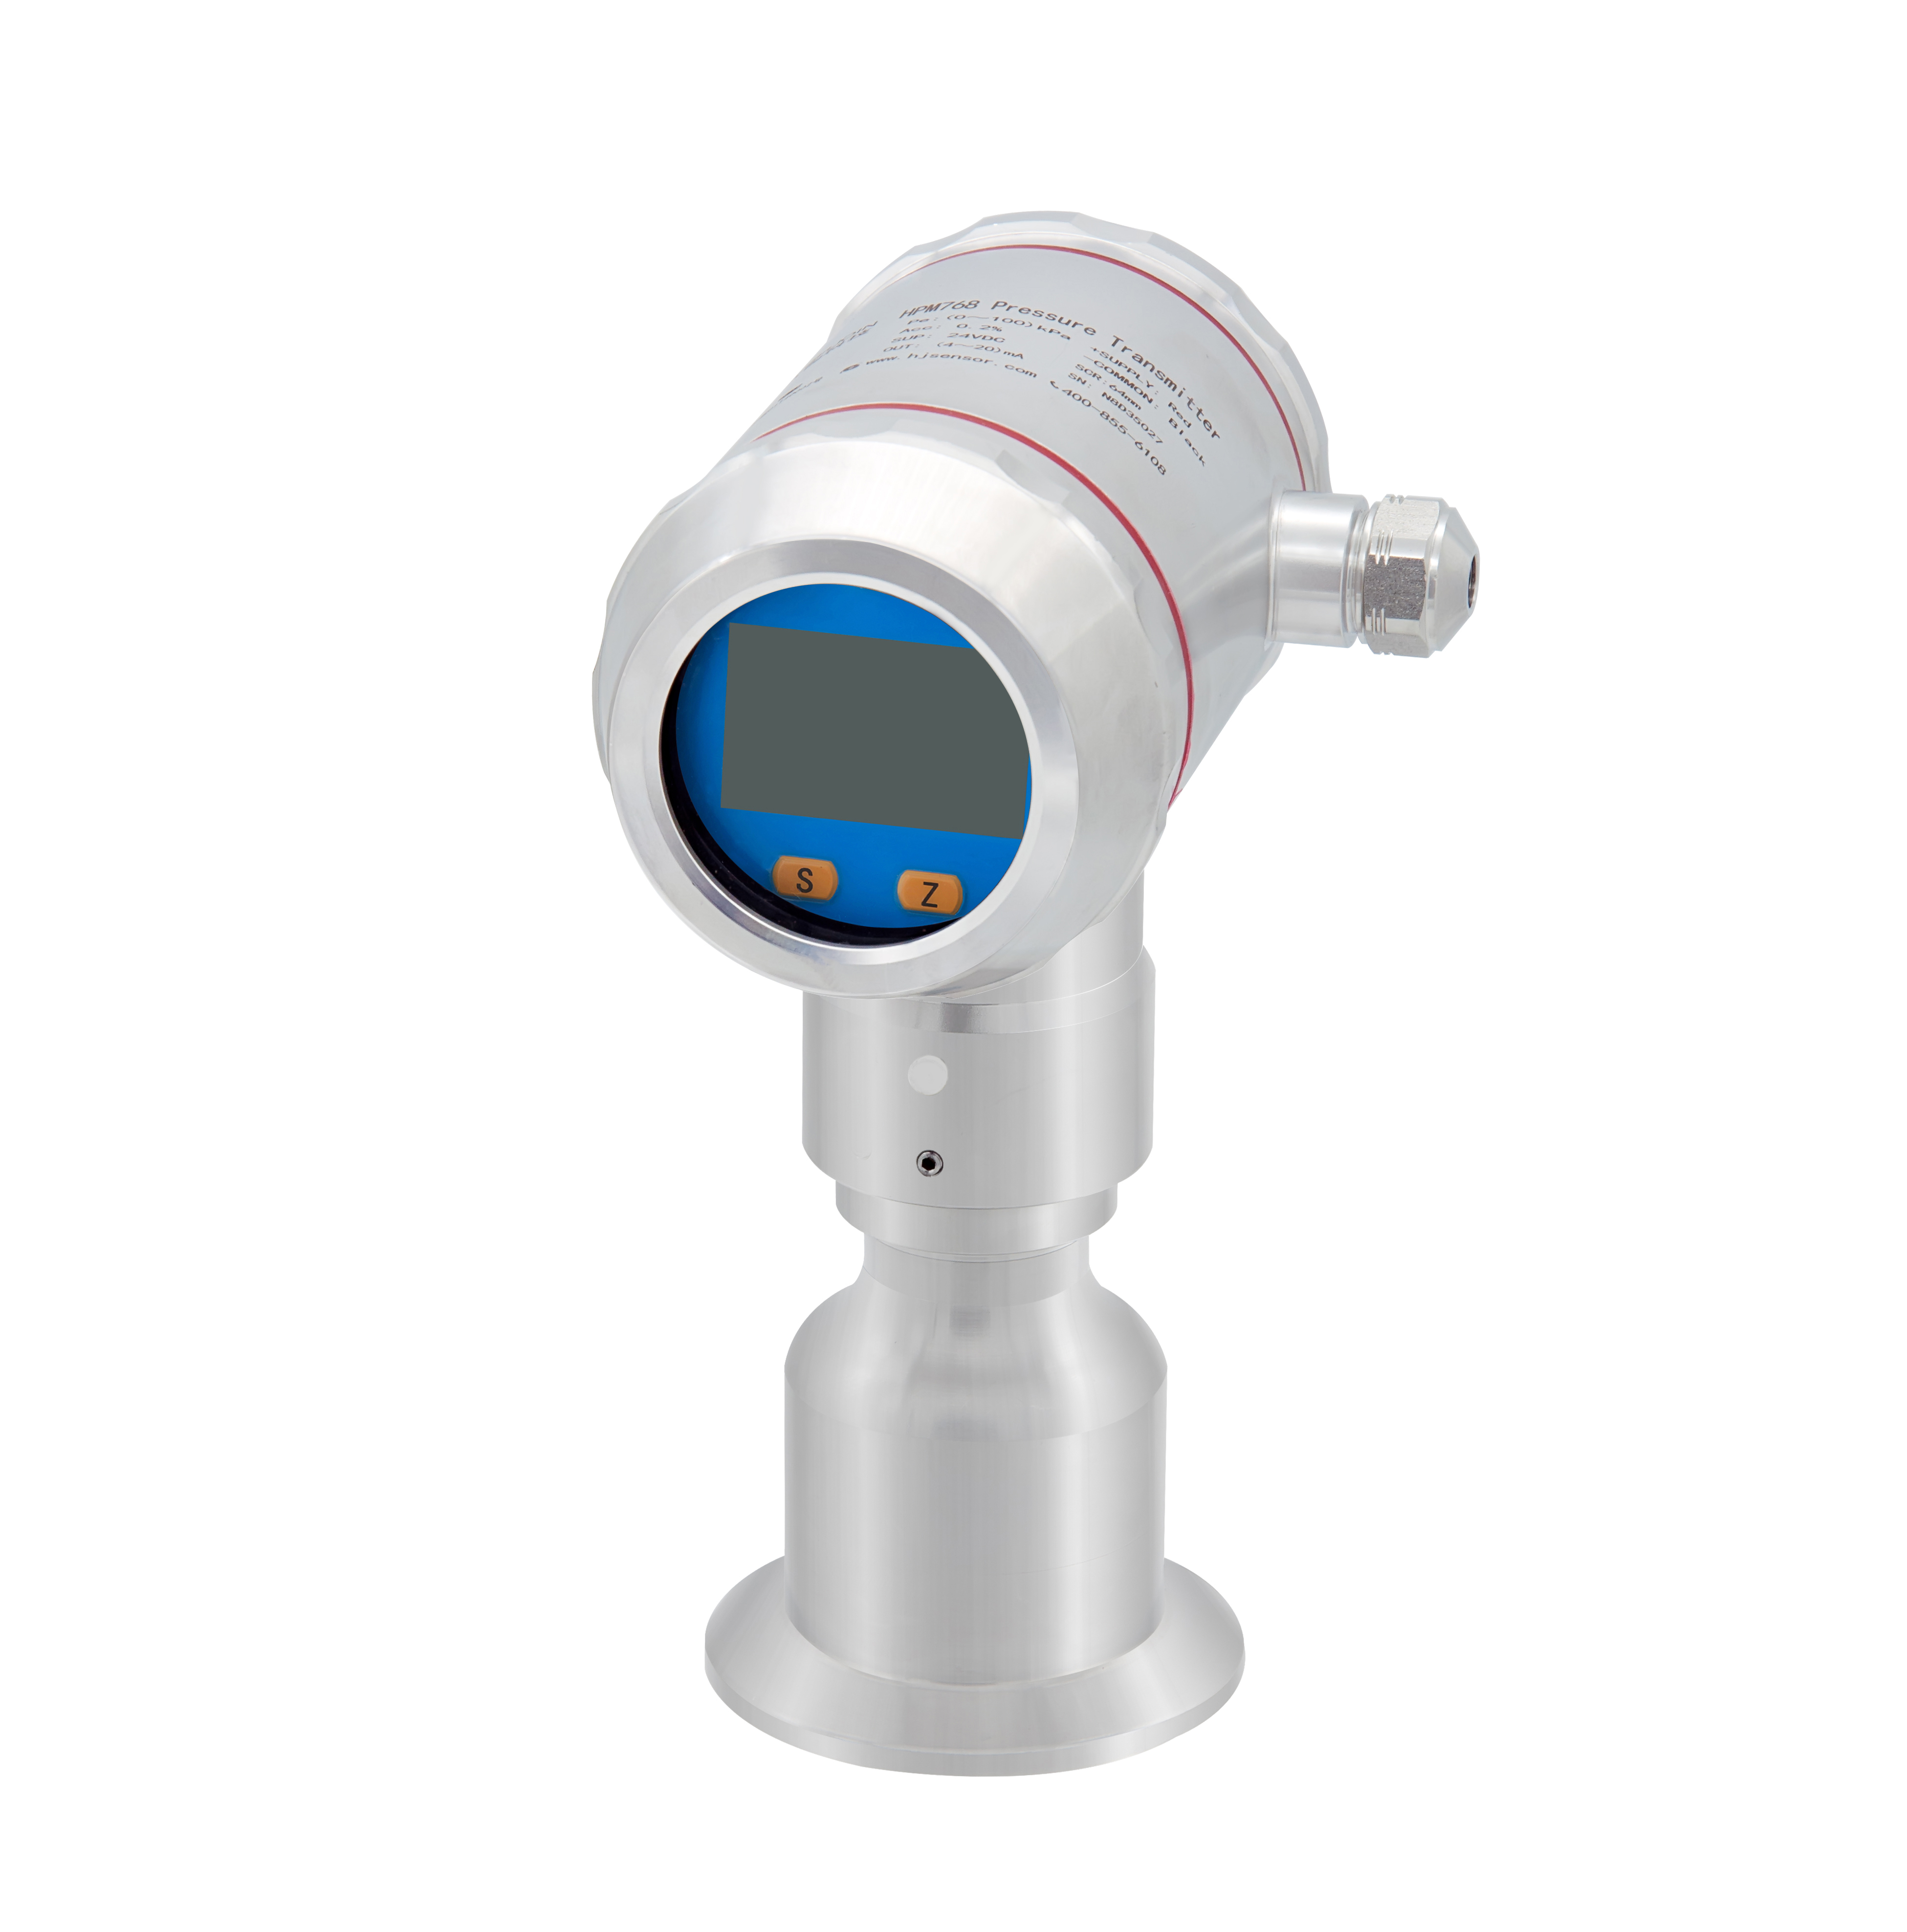
Outils essentiels pour le processus de vérification
Pour vérifier correctement un transducteur de pression hygiénique, les techniciens de maintenance doivent utiliser un équipement de métrologie spécialisé. Tenter ce processus avec des outils de qualité inférieure ou contaminés produit des données de vérification invalides. Cela peut également endommager l’instrument de manière permanente.
Calibrateur de pression de précision
La base de tout processus de vérification est une norme de référence de haute qualité. Les meilleures pratiques en métrologie imposent un rapport d’incertitude de test d’au moins quatre pour un. Essentiellement, le calibrateur de pression de précision doit être au moins quatre fois plus précis que le transmetteur testé. Si votre instrument de procédé a une précision déclarée de plus ou moins 0,2 pour cent de l"échelle, le calibrateur de référence doit fournir une précision d"au moins plus ou moins 0,05 pour cent de l"échelle. Ce rapport strict garantit que tout écart mesuré provient véritablement du transmetteur lui-même, plutôt que d"un défaut de l"équipement de test.
Multimètre numérique ou calibrateur de boucle
La plupart des transmetteurs sanitaires industriels fonctionnent sur une boucle électrique standard de 4 à 20 mA. Pour vérifier la précision opérationnelle, vous devez mesurer cette puissance électrique pour vous assurer qu"elle correspond parfaitement à la pression physique appliquée. Un multimètre numérique de haute précision ou un calibrateur de boucle dédié est nécessaire pour lire la sortie en milliampères jusqu"à la troisième décimale. Les calibrateurs de boucle s"avèrent particulièrement utiles en laboratoire. Ils peuvent simultanément fournir l"alimentation de boucle 24 V CC nécessaire pour alimenter le transmetteur pendant les tests au banc.
Air pur ou source de liquide
Tester un appareil sanitaire nécessite des supports de test strictement non contaminés. L"introduction d"air d"atelier sale, d"eau du robinet non purifiée ou d"huiles hydrauliques standard dans la membrane de rinçage contamine immédiatement le capteur. Cela viole les normes d"hygiène. Les techniciens doivent utiliser de l’air propre et sec de qualité instrument ou de l’azote de haute pureté pour les tests pneumatiques. Lorsque des tests hydrauliques sont nécessaires pour des plages de pression plus élevées, de l"eau distillée stérile ou de la glycérine de qualité alimentaire approuvée doit être utilisée pour éviter l"introduction de bactéries ou de particules étrangères.
Raccords et adaptateurs nécessaires
Les transmetteurs sanitaires n"utilisent pas de filetages NPT standard. Les fils traditionnels créent des jambes mortes où les bactéries se cachent et se multiplient facilement. Au lieu de cela, ils utilisent des connexions Tri-Clamp, DIN 11851 ou Varivent. Pour connecter l"émetteur au banc d"essai sans rayer le délicat capteur de chasse d"eau, les techniciens doivent utiliser des adaptateurs hygiéniques parfaitement adaptés associés à des joints sanitaires neufs. Un serrage incorrect induit des contraintes mécaniques sur le diaphragme métallique. Cela conduit à de faux décalages de zéro pendant le processus de diagnostic.
Naviguer dans les tendances du secteur : la transition vers la traçabilité numérique
En examinant le paysage actuel du traitement hygiénique, les experts du secteur notent une évolution décisive vers une vérification automatisée et sans papier. Les organismes de réglementation examinent de plus en plus l’intégrité des données lors des audits des installations. Par conséquent, l’industrie s’éloigne rapidement de l’enregistrement manuel dans le presse-papiers pour se tourner vers des boucles de vérification automatisées via des communicateurs intelligents. Les installations modernes privilégient désormais l"enregistrement numérique pour se conformer aux exigences strictes de la FDA 21 CFR Part 11. Cette transition numérique garantit que chaque point d"étalonnage est horodaté, inviolable et directement téléchargé vers un système de gestion d"étalonnage centralisé. Cela élimine pratiquement les erreurs de transcription humaines.
Guide étape par étape pour vérifier l"exactitude
Préparation et isolement
Commencez par retirer en toute sécurité le transmetteur de la ligne de traitement en suivant des procédures strictes de verrouillage et d"étiquetage. Essuyez soigneusement la membrane de rinçage avec de l"alcool isopropylique à l"aide d"un chiffon non pelucheux. Assurez-vous qu’aucun résidu organique collant ou produit chimique de nettoyage ne reste sur la surface. Une fois désinfecté, placez l’instrument dans un laboratoire d’étalonnage à température contrôlée. Laissez l"appareil s"acclimater à la température ambiante pendant au moins deux heures. Les gradients thermiques peuvent déformer temporairement l"élément de détection. La stabilisation de la température constitue une condition préalable essentielle à l’établissement d’une référence précise.
Le contrôle du point zéro
Montez le transmetteur dans son orientation de fonctionnement standard. La gravité peut légèrement modifier la répartition de la masse interne du capteur. Laissez le raccord process complètement ouvert à la pression atmosphérique. Alimentez la boucle à l’aide de votre calibrateur et observez la lecture de sortie. Pour un appareil standard 4-20 mA, la pression atmosphérique doit être exactement de 4 000 mA. Si la sortie s"écarte considérablement à ce stade précoce, l"appareil a subi un décalage de zéro. Documentez cette référence atmosphérique initiale avant de procéder aux tests sous pression.
Effectuer un test multipoint
Connectez le transmetteur au calibrateur de pression de précision à l’aide des adaptateurs sanitaires appropriés. Vous exécuterez une vérification d"étalonnage en cinq points à 0, 25, 50, 75 et 100 pour cent de l"étendue totale de l"instrument. Appliquez une pression lentement et doucement à chaque point de consigne. Laissez la lecture numérique se stabiliser pendant 15 à 30 secondes, puis enregistrez la sortie mA exacte. Une fois que vous avez atteint la portée maximale, relâchez lentement la pression. Enregistrez exactement les mêmes points en descendant. Les tests haut de gamme et bas de gamme révèlent toute hystérésis. Cela définit l"incapacité mécanique du capteur à revenir à son état physique d"origine après déviation.
Calcul de la marge d"erreur
Comparez les valeurs mA enregistrées avec les valeurs idéales attendues. Calculez l’écart en soustrayant le mA attendu du mA mesuré à chaque point de pression spécifique. Divisez cet écart par la plage de 16 mA pour déterminer le pourcentage d"erreur. Si le pourcentage d"erreur calculé se situe dans la tolérance de précision déclarée par le fabricant sur tous les points testés, la vérification est considérée comme réussie. Si elle dépasse la tolérance acceptable, l"unité nécessitera un étalonnage formel ou un remplacement complet.
Facteurs communs affectant la précision dans les environnements hygiéniques
Choc de température dû aux cycles de nettoyage
La cause la plus courante de dérive des capteurs dans les applications sanitaires est le choc thermique extrême. Au cours d"un cycle de stérilisation sur place, les lignes de traitement sont projetées avec de la vapeur à 121 degrés Celsius ou plus. Un rinçage rapide à l’eau froide suit immédiatement. Ce violent cycle de température provoque l’expansion et la contraction rapides de minces diaphragmes métalliques. Au fil du temps, une fatigue thermique incessante provoque une déformation permanente de la membrane de détection. Cela modifie les propriétés physiques et entraîne un décalage permanent de la lecture du point zéro.
Contraintes mécaniques et vibrations
Les usines de transformation des aliments et des boissons utilisent des pompes volumétriques et des homogénéisateurs robustes qui génèrent des vibrations importantes dans les pipelines. Les transducteurs standard sont dotés de systèmes microélectromécaniques internes délicats et de liaisons filaires fragiles. Les vibrations continues à haute fréquence affaiblissent ces composants internes. De plus, des pratiques d"installation inappropriées exercent de fortes contraintes latérales sur le boîtier du capteur. Un serrage excessif d"un raccord Tri-Clamp en est un excellent exemple. Cette contrainte mécanique imite la pression réelle du processus, provoquant des lectures continues et inexactes.
Corrosion chimique
Les programmes de nettoyage sur place reposent sur des produits chimiques très agressifs. L"hydroxyde de sodium concentré et les acides nitriques décomposent les protéines organiques. Alors que la plupart des transmetteurs sanitaires utilisent de l"acier inoxydable 316L, une exposition continue à des acides à haute concentration à des températures élevées dégrade ces fines surfaces métalliques. Cette corrosion microscopique entraîne des piqûres. Les piqûres hébergent des bactéries nocives et affaiblissent le diaphragme, entraînant finalement une perte de sensibilité de mesure.
Étalonnage et vérification : différences fondamentales
Comprendre la distinction exacte entre ces deux actions de maintenance évite les échecs de conformité lors des audits. La vérification agit comme un contrôle de diagnostic, tandis que l"étalonnage sert d"action corrective.
Fonctionnalité | Vérification | Étalonnage |
|---|---|---|
Objectif principal | Évaluez la précision actuelle sans modifier l’appareil. | Ajustez l"appareil pour éliminer les erreurs de mesure. |
Mesure prise | Comparaison objective par rapport à une norme traçable. | Ajustement physique ou numérique des réglages du zéro et de l"échelle. |
Résultat | Résultat de réussite ou d"échec documenté pour les tendances historiques. | Le comportement de l"appareil est fondamentalement modifié et réaligné. |
Impact de l"audit | Prouve la stabilité et la fiabilité continues du processus. | Cela implique que les mesures précédentes peuvent avoir été compromises. |
L"avantage de la technologie céramique avancée
Pour lutter contre les dures réalités du nettoyage chimique et des chocs thermiques, les installations avant-gardistes se tournent de plus en plus vers des matériaux avancés. Investir dans un transmetteur de pression sanitaire en céramique de haute précision permet une amélioration immédiate de la durabilité. Ces unités utilisent un élément de détection composé à 99,9 % d'alumine de haute pureté. Contrairement à l'acier inoxydable traditionnel, ce matériau céramique robuste est pratiquement imperméable aux produits chimiques caustiques et acides agressifs utilisés dans les processus de nettoyage standard.
Stabilité exceptionnelle et anticorrosion
Un transducteur de pression hygiénique en céramique ne souffre pas d’oxydation ou de piqûres. Il garantit que le capteur reste structurellement intact et hautement stable pendant des années d'exposition chimique continue. La céramique possédant un coefficient de dilatation thermique exceptionnellement faible, elle reste dimensionnellement stable lors des fluctuations extrêmes de température des cycles de stérilisation. Cela réduit considérablement l’incidence de la dérive du zéro induite par la chaleur.
Conception à membrane affleurante
L"hygiène reste primordiale dans ces applications. Les capteurs en céramique sont fabriqués avec une conception à membrane parfaitement plate et affleurante. Cette surface parfaitement plane empêche l"accumulation dangereuse de milieux visqueux, de protéines collantes ou de biofilms bactériens qui affectent généralement les conceptions de capteurs encastrés. La membrane de rinçage garantit que les liquides de nettoyage peuvent facilement balayer toute la surface, offrant ainsi une stérilisation totale avec un minimum d"effort.
Résistance à la surpression et à l"usure
La céramique est incroyablement rigide et possède d’excellentes propriétés de récupération élastique. Lorsqu'il est soumis à des pics de pression soudains ou à l'usure mécanique due à des milieux abrasifs tels que des boues de sucre, un transducteur de pression hygiénique en céramique de précision résiste bien mieux à la déformation qu'un diaphragme métallique ultra-fin. Cette résistance mécanique inhérente signifie que les capteurs en céramique subissent beaucoup moins d'hystérésis. Par conséquent, les installations bénéficient d’un besoin considérablement réduit de réétalonnages fréquents, ce qui réduit les coûts globaux de maintenance.
Guide de sélection exploitable : mise à niveau de votre instrumentation
Il est crucial de reconnaître les signes d’une dérive irréversible du capteur. Si un transmetteur échoue systématiquement à la vérification de routine et nécessite des ajustements d"échelle importants à chaque cycle, l"élément de détection interne souffre d"une fatigue fatale. À ce stade, il est inutile de tenter de nouveaux ajustements. Vous devez mettre l"unité hors service. Lors de la sélection d"un remplacement, adaptez la technologie du capteur directement aux défis spécifiques de votre processus.
Pour la stérilisation à la vapeur à haute température : les diaphragmes métalliques standard se déforment sous la vapeur à 121 degrés Celsius. Sélectionnez un émetteur à condensateur céramique haute température. Le noyau d'alumine à 99,9 pour cent résiste aux chocs thermiques rapides sans déplacer son point zéro.
Pour un nettoyage chimique agressif : si votre usine utilise de l'hydroxyde de sodium à haute concentration, évitez l'acier inoxydable 316L. Passez à un modèle en céramique entièrement anticorrosion pour éliminer les piqûres microscopiques et l'accumulation de bactéries.
Pour la surveillance de filtration complexe : les instruments analogiques existants limitent l'optimisation des processus. La mise à niveau vers un transmetteur de pression différentielle hygiénique moderne équipé de protocoles de communication numériques offre d'immenses avantages. Ces transmetteurs intelligents offrent des capacités de remise à zéro à distance et des diagnostics internes avancés. Ils alertent les opérateurs des problèmes potentiels avant que des écarts de processus ne se produisent.
Conclusion
Vérifier l’exactitude de vos instruments de pression sanitaire est un processus simple mais absolument essentiel. Cette routine de diagnostic critique protège activement la qualité des produits, protège les équipements coûteux et garantit une sécurité sans faille des consommateurs. Alors que des contrôles de vérification réguliers évitent des temps d"arrêt imprévus coûteux, le recours à une technologie obsolète transforme la maintenance en un combat constant.
Investir dans une technologie fiable et de haute qualité réduit considérablement ces problèmes de maintenance continue. Les capteurs en céramique avancés offrent une stabilité supérieure à long terme. Ils résistent aux chocs thermiques et à la corrosion chimique qui détruisent les membranes métalliques standards. Examinez attentivement les calendriers de maintenance de votre installation dès aujourd"hui. Si vous constatez une dérive fréquente du capteur, il est temps d’évaluer de meilleures options. Découvrez les solutions de mesure hautes performances de HJ Sensor pour garantir une conformité stricte, réduire les coûts de maintenance et obtenir un contrôle des processus plus strict pour l"avenir.
FAQ
À quelle fréquence dois-je vérifier la précision de mon transmetteur de pression sanitaire ?
Les directives standard de l"industrie recommandent généralement de vérifier l"exactitude des instruments de pression industriels tous les 6 à 12 mois. Cependant, la fréquence exacte doit être dictée par l"application spécifique, l"agressivité des fluides de traitement et l"environnement réglementaire en vigueur. Dans les secteurs hautement réglementés fonctionnant sous les exigences strictes de la FDA, une vérification peut être obligatoire sur une base trimestrielle. Les installations soumettant quotidiennement leurs capteurs à une stérilisation à la vapeur à haute température induiront une fatigue plus rapide des capteurs, nécessitant ainsi des contrôles de vérification plus fréquents.
Puis-je vérifier un transmetteur sans le retirer du pipeline ?
La vérification in situ est techniquement possible et est souvent utilisée pour des contrôles rapides et intermédiaires entre les cycles d"étalonnage formels. Ce processus nécessite une infrastructure de tuyauterie spécialisée, telle que des ports de validation dédiés ou des collecteurs de vannes de blocage et de purge hygiéniques. Même si les tests in situ minimisent les perturbations des processus, les conditions environnementales dans l"usine peuvent introduire des erreurs de mesure. Pour une vérification définitive et très précise, le retrait de l’appareil et son test dans un environnement de laboratoire contrôlé restent la référence empirique.
Pourquoi un transducteur en céramique est-il meilleur pour les processus de stérilisation ?
Les transducteurs en céramique sont fréquemment spécifiés pour des applications de nettoyage rigoureuses en raison des propriétés matérielles inhérentes à l"oxyde d"aluminium de haute pureté. Les diaphragmes ultra-fins traditionnels en acier inoxydable sont très sensibles aux chocs thermiques, se dilatant et se contractant violemment pendant la stérilisation à la vapeur. Les capteurs en céramique possèdent un coefficient de dilatation thermique nettement inférieur et restent dimensionnellement stables lors de fluctuations extrêmes de température. De plus, l’alumine pure est chimiquement inerte et présente une résistance exceptionnelle aux acides de nettoyage agressifs et aux bases caustiques.
Quelle est la précision acceptable pour un transmetteur de pression sanitaire ?
La définition de la précision acceptable dépend entièrement des exigences spécifiques du processus surveillé. Pour la surveillance générale des processus, telle que la mesure de niveau de réservoir standard, une tolérance de précision de plus ou moins 0,5 % de l"étendue totale est généralement suffisante. Cependant, pour les applications critiques telles que le dosage pharmaceutique ou la surveillance précise de la filtration, les ingénieurs ont souvent besoin de dispositifs de haute précision avec une précision de plus ou moins 0,1 à 0,2 % de l"échelle. Référez-vous toujours aux exigences spécifiques de votre processus et à la fiche technique du fabricant.
Comment mettre à zéro un transmetteur de pression sanitaire ?
La mise à zéro d"un transmetteur sanitaire implique d"exposer le capteur à la pression atmosphérique réelle. Tout d’abord, isolez l’instrument de la conduite de traitement et évacuez en toute sécurité toute pression emprisonnée. Assurez-vous que le diaphragme de rinçage est complètement propre et exempt de fluides résiduels. Une fois exposé à l"air ambiant, utilisez un communicateur intelligent ou l"interface à bouton-poussoir locale de l"appareil pour régler la sortie de courant à exactement 4 000 mA. Cela établit une base de référence propre avant d’introduire la pression du processus.
Qu"est-ce qui fait qu"un transmetteur de pression différentielle hygiénique perd son point zéro ?
La dérive du zéro est l"une des anomalies les plus fréquemment observées lors des vérifications de routine. La cause la plus répandue est le stress thermique dû à une exposition répétée à des variations extrêmes de température au cours des cycles de stérilisation. Le stress mécanique est un autre facteur important. Un serrage excessif des raccords Tri-Clamp pendant l"installation peut exercer une pression mécanique inégale sur le boîtier du capteur. De plus, une exposition prolongée aux fortes vibrations du pipeline provenant des pompes volumétriques peut lentement dégrader l"électronique interne, conduisant à des lectures de zéro erratiques.


