
Quel transmetteur de pression sanitaire gère les produits chimiques CIP ?
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-07 origine:Propulsé
Parcourez le sol de n’importe quelle installation moderne de traitement de liquides et vous repérerez rapidement un cauchemar de maintenance récurrent. Les produits chimiques de nettoyage agressifs détruisent les capteurs industriels standards à une vitesse alarmante. Les appareils de mesure de pression conventionnels tombent rapidement en panne lorsqu"ils sont exposés à des produits caustiques agressifs ou à des acides concentrés. Cette corrosion provoque des lectures erronées et une dérive thermique importante. En fin de compte, cela conduit à une contamination catastrophique des lots. La résolution de ce problème répandu dans la fabrication d’aliments, de boissons et de produits pharmaceutiques nécessite une instrumentation spécialisée.
Pour maintenir des protocoles d'hygiène stricts tout en garantissant un contrôle précis des processus, les installations doivent déployer un transmetteur de pression sanitaire approprié . Le succès opérationnel de ces appareils dépend entièrement du choix du matériau de membrane approprié pour survivre aux cycles de nettoyage hostiles. Les ingénieurs d'usine et les responsables des achats ont besoin de critères concrets pour sélectionner le capteur optimal pour leur environnement de traitement spécifique.
Points clés à retenir
La sélection des matériaux est essentielle : la longévité opérationnelle d'un appareil de mesure hygiénique dépend entièrement de l'adéquation du matériau de sa membrane interne aux produits chimiques de nettoyage spécifiques utilisés dans votre installation.
Acier inoxydable ou céramique : un modèle en acier inoxydable 316L sert de norme industrielle de base pour les applications générales du secteur alimentaire et des boissons. Cependant, des configurations céramiques avancées sont strictement requises pour les environnements chimiques très agressifs.
Élimination des jambes mortes : l'utilisation d'une conception à diaphragme affleurant garantit qu'aucune bactérie ou résidu chimique ne reste piégé dans la connexion du capteur. Cela maintient des protocoles d’hygiène stricts de la FDA.
Préparation à l'automatisation : les instruments hygiéniques modernes fournissent des données de processus en temps réel. Cela permet une automatisation intelligente qui réduit considérablement la consommation d’eau, les déchets chimiques et les temps d’arrêt de production.
Le principal défi des systèmes de nettoyage sur place
Dans le traitement des aliments et des produits pharmaceutiques, les capteurs industriels standards présentent un risque de contamination important en raison de leurs raccords filetés et de leurs cavités encastrées. Un transmetteur hygiénique est conçu spécifiquement pour éliminer ces risques biologiques. Il est doté d"un diaphragme affleurant, ce qui signifie que la surface de détection est parfaitement au niveau de la paroi interne du tuyau. Cette architecture transparente empêche la formation de crevasses microscopiques où se produit généralement la croissance microbienne.
De plus, ces instruments doivent respecter des cadres réglementaires stricts. Les certifications des normes sanitaires 3-A et du groupe européen d"ingénierie et de conception hygiénique dictent tout, de la rugosité de la surface aux composants internes. Généralement, les pièces en contact avec le produit nécessitent une valeur Ra inférieure à 0,8 micromètre. Tous les fluides de remplissage internes utilisés pour transférer la pression doivent être de qualité alimentaire pour atténuer les risques dans les rares cas de rupture de la membrane.
La méthodologie automatisée de nettoyage intérieur nettoie les surfaces des tuyaux et des cuves sans nécessiter de démontage mécanique majeur. Bien que cela constitue l’épine dorsale de l’hygiène moderne des usines, cela crée simultanément un environnement exceptionnellement hostile pour les instruments sensibles. En quelques secondes, les capteurs subissent un choc thermique rapide, passant de la température ambiante du produit à des lavages brûlants. Cette contrainte thermique s"accompagne d"un écoulement de fluide à grande vitesse destiné à créer une action mécanique de lavage. Si un instrument n’a pas une compatibilité chimique totale, les fluides agressifs enlèveront rapidement la couche d’oxyde métallique passive. Une membrane brisée détruit non seulement l"étalonnage, mais peut également laisser couler du liquide de transmission directement dans le flux de produit.
Analyse des menaces chimiques pesant sur l"instrumentation
Pour diagnostiquer avec précision et prévenir les pannes de capteurs, les ingénieurs de procédés doivent analyser les cocktails chimiques spécifiques utilisés pendant les phases de nettoyage de leurs installations. Différents agents désinfectants attaquent les matériaux des capteurs par des voies métallurgiques distinctes.
Nettoyants alcalins et nettoyants caustiques
Les lavages alcalins constituent la principale défense contre les salissures organiques. Lorsqu"un opérateur lance un lavage caustique, la solution décompose efficacement les graisses et les protéines tenaces par saponification. L"hydroxyde de sodium est le nettoyant alcalin le plus répandu. Il est généralement déployé à des concentrations allant de un à trois pour cent et chauffé à 85 degrés Celsius. Bien que l’acier inoxydable de haute qualité supporte raisonnablement bien les produits caustiques doux, une exposition prolongée à l’hydroxyde de sodium à haute concentration accélère la fatigue du métal. Au fil du temps, cette exposition dégrade les joints élastomères standards, entraînant une pénétration d"humidité et une panne électrique.
Nettoyants acides pour le tartre minéral
Après le lavage alcalin initial, une phase acide est déployée pour dissoudre les salissures inorganiques telles que le tartre minéral et les dépôts d"eau dure. L"acide nitrique et l"acide phosphorique représentent les choix industriels standards pour cette tâche. Ces acides présentent un risque de corrosion important pour les alliages de qualité inférieure. La solution acide attaque activement les joints de grains du métal. Cette corrosion intergranulaire peut compromettre un diaphragme de détection d’une épaisseur d’un micromètre en quelques semaines.
Assainissants et désinfectants
La phase finale implique une désinfection chimique pour éradiquer tous les micro-organismes survivants. Les désinfectants à base de chlore sont des agents biologiques très efficaces, mais restent connus pour provoquer des fissures par corrosion sous contrainte dans les métaux standards. Les ions chlorure sont microscopiquement petits, ce qui leur permet de pénétrer dans la couche protectrice d"oxyde de chrome de l"acier inoxydable. Une fois cette barrière franchie, des cellules galvaniques localisées se forment. Pour les environnements dépendant fortement d’oxydants puissants, la spécification de matériaux de transmetteur avancés devient une exigence technique non négociable.
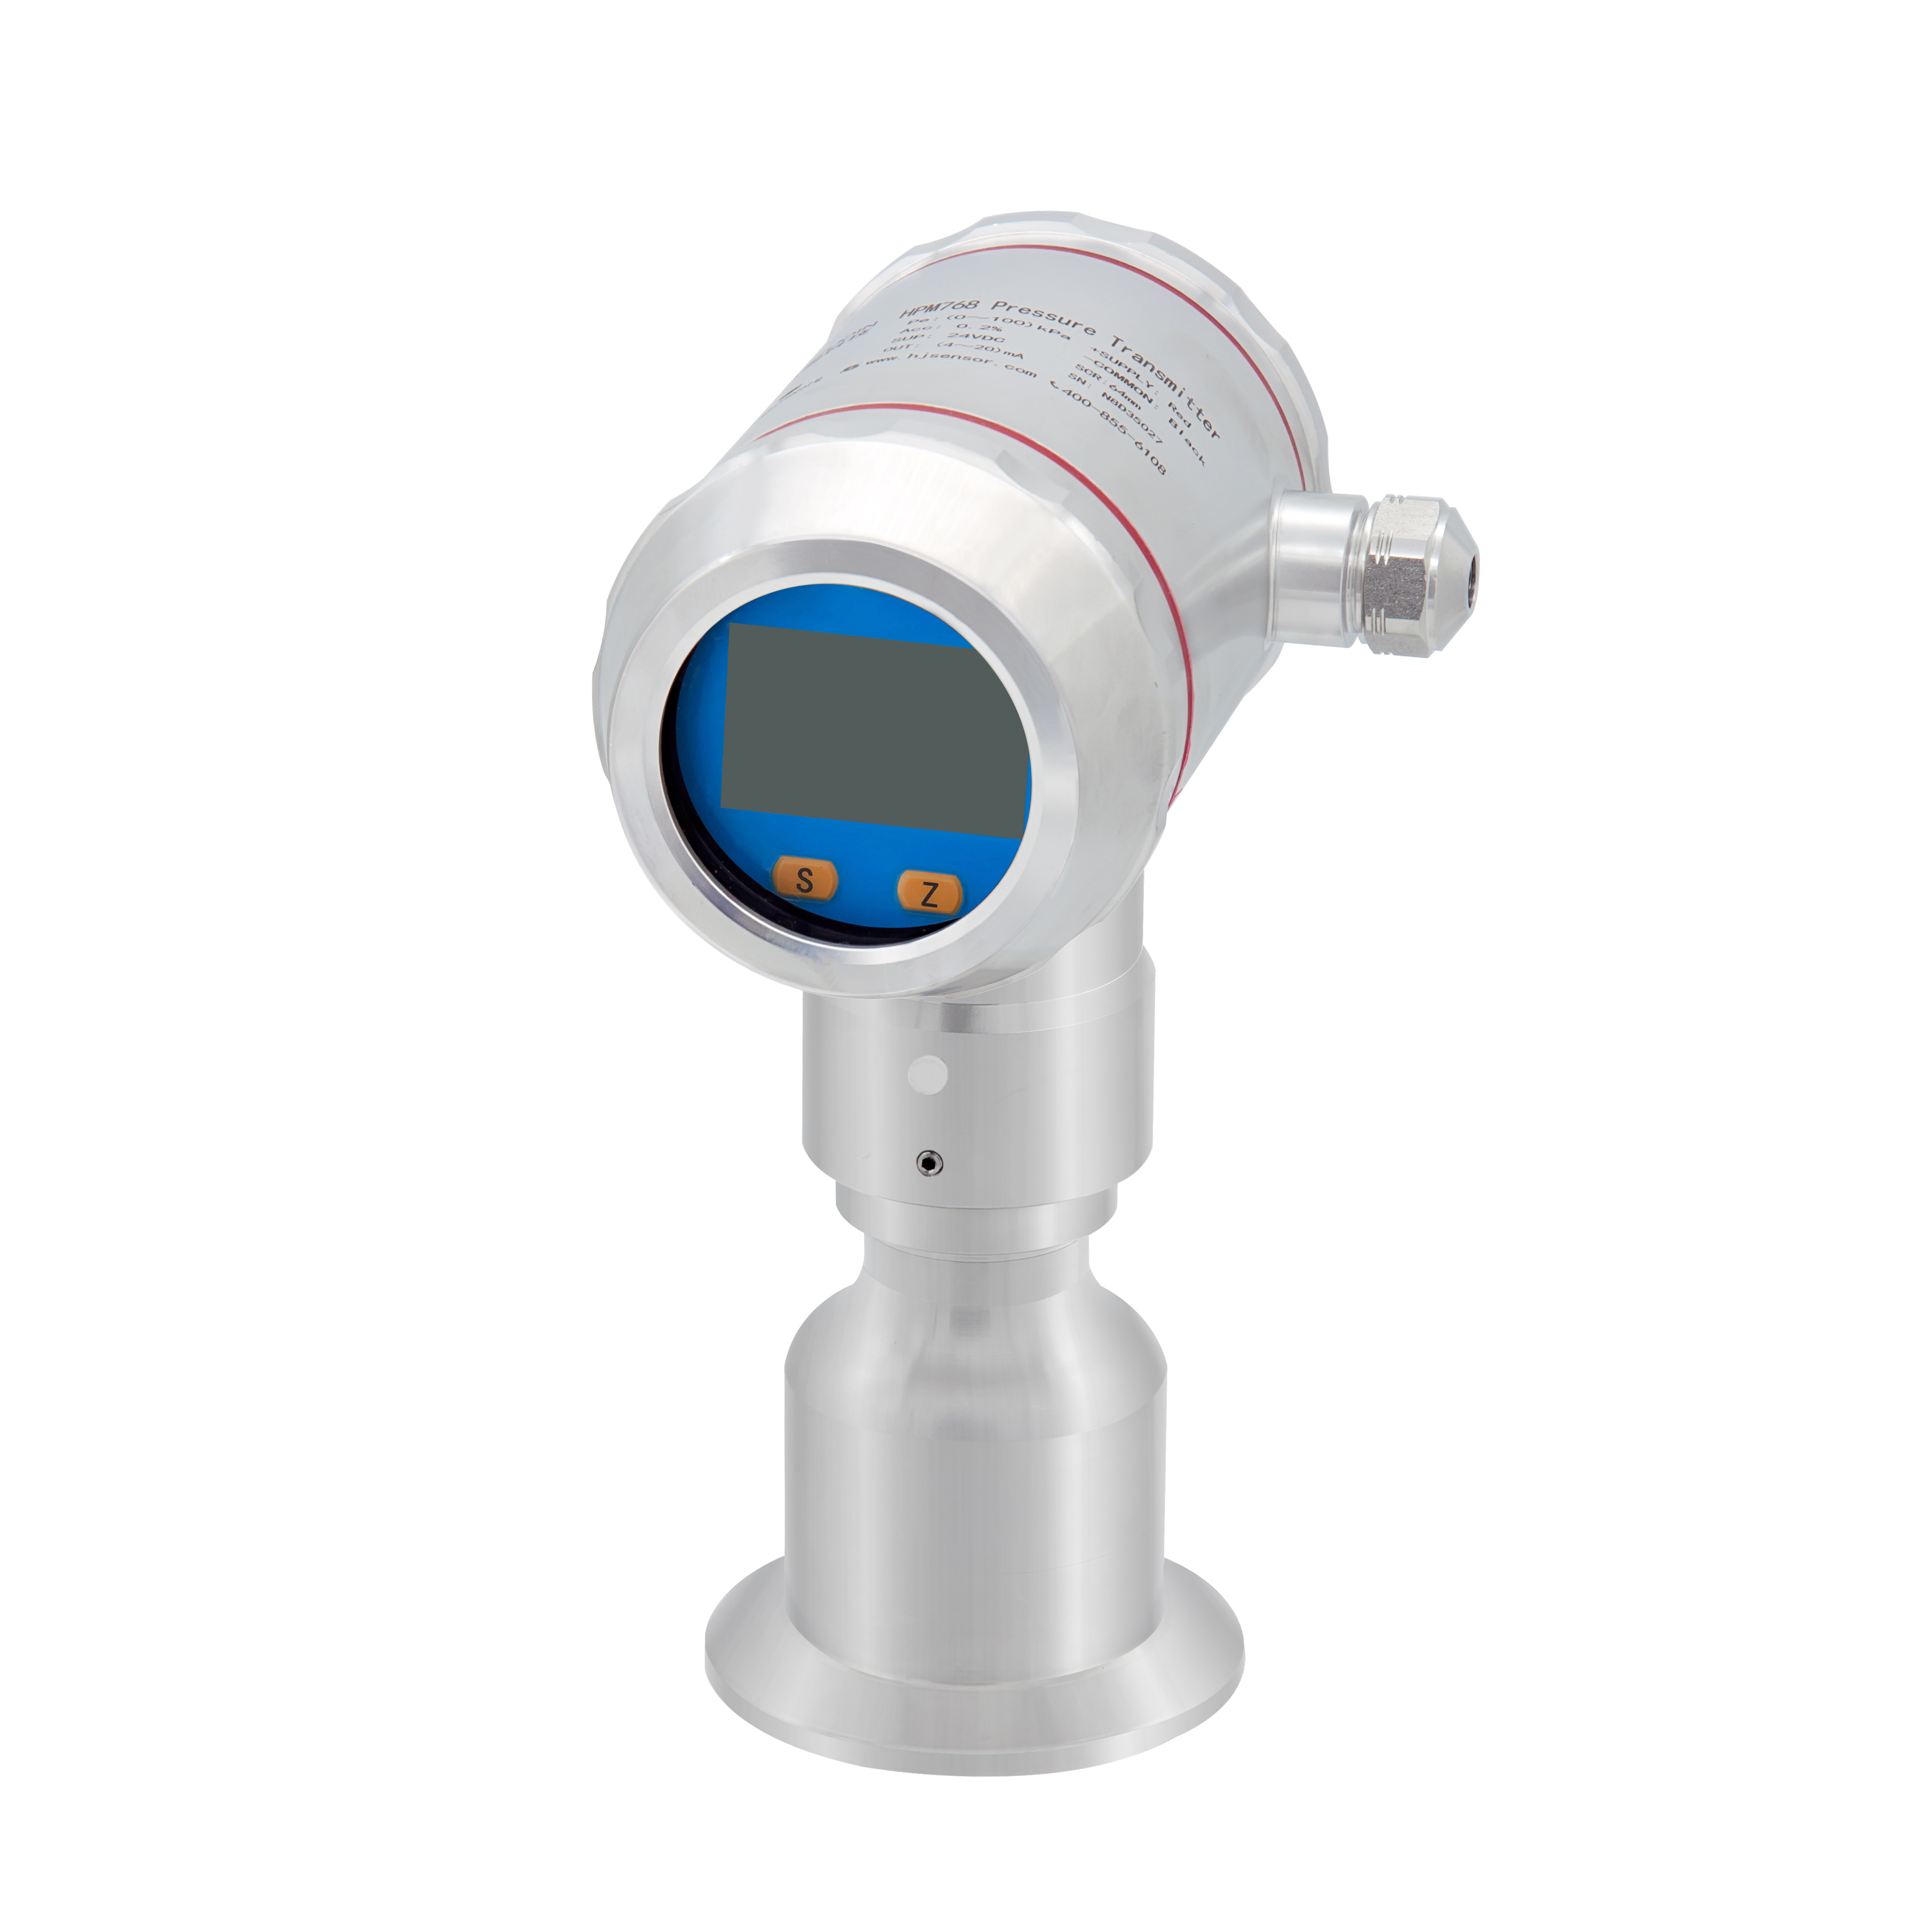
Sélection des matériaux : acier inoxydable 316L ou céramique avancée
Pour la grande majorité des applications standard de produits laitiers, de brasserie et de transformation alimentaire générale, le transmetteur de pression hygiénique en acier inoxydable 316L constitue la référence établie dans l'industrie. La composition à faible teneur en carbone minimise les précipitations de carbure pendant les processus de soudage, préservant ainsi la résistance inhérente à la corrosion de l'alliage.
L"avantage déterminant du 316L par rapport à l"acier inoxydable commercial standard est l"ajout stratégique de molybdène. Ce contenu spécifique augmente considérablement l’indice équivalent de résistance aux piqûres, le dotant d’une défense robuste contre les lavages acides doux. En termes pratiques, les instruments comme la série HPM710 peuvent être hautement électropolis pour obtenir une finition de surface semblable à un miroir de Ra inférieur à 0,4 micromètre. Cela empêche l’adhésion bactérienne et garantit que les fluides à grande vitesse éliminent sans effort les contaminants résiduels. Cependant, lorsqu’une installation de traitement met en œuvre des désinfectants au chlorure à haute concentration, la teneur en molybdène n’est plus suffisante pour maintenir la couche d’oxyde passive.
Plus précisément, lorsque les conditions opérationnelles poussent l’acier inoxydable au-delà de ses limites chimiques, les ingénieurs de procédés passent aux céramiques avancées. Le transmetteur de pression sanitaire en céramique résistant à la corrosion utilise un diaphragme de détection construit à partir d'oxyde d'aluminium de haute pureté, raffiné à une pureté de 99,9 %. Contrairement aux capteurs métalliques qui reposent sur un fluide de remplissage interne, les configurations céramiques modernes fonctionnent comme des cellules sèches exploitant la technologie de mesure capacitive.
La céramique de haute pureté reste fondamentalement inerte lorsqu"elle est exposée à presque tous les acides connus, alcalis agressifs et désinfectants à base de chlorure. Il ne repose pas sur une couche d’oxyde fragile. Par conséquent, des instruments comme le HPM768 résistent sans effort à l’acide nitrique hautement concentré et à la soude caustique bouillante sans aucun risque de piqûres ou de fissures sous contrainte. Si le fluide de traitement lui-même est abrasif, le diaphragme en céramique résistera aux rayures qui autrement détruiraient un capteur métallique.
Fonctionnalité | Série HPM710 en acier inoxydable 316L | Série HPM768 en céramique 99,9 % Al2O3 |
|---|---|---|
Résistance chimique | Excellent pour les produits caustiques doux et les lavages standards | Immunisé contre les acides et les chlorures hautement concentrés |
Technologie des capteurs | Piézorésistif rempli d"huile | Cellule capacitive sèche - aucun risque de fuite d"huile |
Résistance à l"abrasion | Modéré | Surface extrêmement résistante aux rayures |
Meilleure application | Produits laitiers, brasserie, transformation alimentaire standard | Produits pharmaceutiques, dosage chimique agressif |
Connexions de processus essentielles pour une contamination zéro
Un élément de détection très précis devient inutile si sa connexion physique au tuyau crée un risque biologique. En génie sanitaire, une jambe morte fait référence à toute branche ou crevasse microscopique où le fluide stagne car il se trouve en dehors du chemin d"écoulement turbulent principal. Pendant un cycle de nettoyage, les produits chimiques et l’eau de rinçage à grande vitesse ne peuvent pas pénétrer correctement dans ces zones mortes. Par conséquent, les bactéries et les résidus chimiques survivent au processus d’assainissement.
Pour éliminer systématiquement les branches mortes, les industries agroalimentaire et pharmaceutique s'appuient fortement sur des connexions hygiéniques spécifiques. La spécification d'un transmetteur de pression sanitaire Tri-Clamp garantit un montage encastré et sans couture directement avec la ligne de traitement. Le système Tri-Clamp utilise deux extrémités à brides fixées par une pince mécanique articulée, avec un joint sanitaire spécialisé étroitement comprimé entre elles. Les instruments comme la série HPM720 présentent cette architecture pour créer une transition interne parfaitement fluide de la paroi du tuyau directement au diaphragme du capteur. D'un point de vue opérationnel, il permet aux techniciens d'effectuer une installation et un retrait rapides pour une inspection manuelle. Les ingénieurs doivent vérifier rigoureusement que le matériau du joint choisi est également compatible avec les produits chimiques spécifiques et les températures maximales afin d'éviter la dégradation du joint.
Gestion des chocs thermiques SIP à haute température
Alors que le nettoyage standard se concentre principalement sur les interactions chimiques pour éliminer les résidus, la stérilisation sur place introduit un obstacle physique totalement différent. Le stress thermique extrême est un facteur majeur. Les protocoles de stérilisation abandonnent les produits chimiques au profit de la vapeur vive sous pression pour parvenir à une éradication microbienne complète. Ces cycles poussent fréquemment la température du système jusqu"à 150 degrés Celsius pendant des périodes de maintien prolongées.
Le passage d"une température de fonctionnement standard à une phase de stérilisation à haute température se fait violemment. Cet afflux soudain de vapeur à haute pression crée un choc thermique sévère. Lorsqu"un capteur de pression standard est exposé à ces conditions, le liquide de transmission interne subit une dilatation thermique rapide. Ce phénomène amène le capteur à signaler un faux pic de pression positive.
En revanche, un transmetteur de pression en céramique compatible CIP est conçu avec des protections thermodynamiques spécifiques. Les fabricants isolent les composants électroniques sensibles des températures de processus extrêmes à l’aide de cols de refroidissement allongés. Le HPM718-H, par exemple, exploite l'air ambiant pour dissiper la chaleur via des extensions physiques. Cela garantit que même si le diaphragme mouillé atteint les températures de stérilisation, les circuits internes restent en toute sécurité en dessous de leur seuil de fonctionnement. De plus, ces transmetteurs robustes résistent au vide puissant créé pendant la phase de refroidissement rapide après stérilisation sans déformation permanente du diaphragme.
Tendances du secteur : la transition vers une instrumentation intelligente
Des analyses de marché récentes révèlent un tournant distinct dans les stratégies d’approvisionnement industriel en matière de mesure hygiénique. Les installations abandonnent rapidement l’approche traditionnelle unique en matière d’instrumentation. Poussés par des audits de conformité plus stricts et par une volonté incessante d’optimiser la disponibilité de la production, les directeurs d’usine donnent la priorité aux matériaux spécifiques à une application plutôt qu’à l’acier inoxydable générique.
La tendance dominante penche fortement vers l’intégration de céramiques avancées de haute pureté ou d’alliages spécialisés pour lutter contre les désinfectants de plus en plus concentrés utilisés pour raccourcir les temps globaux de cycle de nettoyage. De plus, l’industrie s’engage pleinement dans la transformation numérique. L"intégration des protocoles de communication IO-Link dans les transmetteurs sanitaires devient une pratique courante. Cette connectivité permet aux systèmes automatisés de surveiller en permanence l’état des capteurs, de détecter les premiers signes de dérive thermique et de faciliter la maintenance prédictive bien avant qu’une brèche chimique ne se produise. L"automatisation intelligente repose entièrement sur la boucle de rétroaction continue et en temps réel fournie par des instruments de terrain fiables pour ajuster la vitesse des pompes et optimiser le dosage des produits chimiques.
Guide d"achat exploitable pour les ingénieurs d"usine
La sélection du capteur optimal nécessite une évaluation systématique des conditions de traitement de votre installation. Les ingénieurs d"usine doivent suivre ce cadre objectif pour spécifier le bon instrument.
Identifier les concentrations de médias et de produits chimiques
La composition chimique de vos produits de nettoyage dicte le matériau de membrane requis. Documentez chaque produit chimique utilisé dans votre processus. Si votre installation utilise des lavages alcalins standards et des acides doux, un diaphragme en acier inoxydable 316L est généralement suffisant. À l’inverse, si votre protocole implique des chlorures ou des produits abrasifs à haute concentration, la mise à niveau vers un diaphragme en céramique pure à 99,9 % est une nécessité technique absolue.
Déterminer les risques de température maximale et de vide
Les ingénieurs doivent calculer à la fois la température de fonctionnement standard du produit et la température maximale absolue atteinte lors de la stérilisation à la vapeur. Assurez-vous que le transmetteur choisi dispose du découplage thermique nécessaire, tel que des cols de refroidissement intégrés, pour protéger ses composants électroniques sensibles. Vérifiez les spécifications de résistance au vide absolu pour s’adapter aux phases de refroidissement soudaines.
Sélectionnez la connexion hygiénique correcte
Évaluez votre infrastructure de tuyauterie existante. Les connexions filetées sont strictement interdites. Spécifiez un Tri-Clamp ou une connexion hygiénique similaire qui correspond à votre configuration actuelle pour garantir une installation affleurante et sans jambe morte. Portez une attention particulière aux élastomères d"étanchéité pour garantir la compatibilité chimique.
Conclusion
Choisir le bon capteur garantit une sécurité totale du processus et une efficacité opérationnelle. Les capteurs industriels standards tomberont inévitablement en panne lorsqu’ils seront soumis à des environnements chimiques difficiles et à des chocs thermiques extrêmes. Pour protéger votre produit et vos résultats, vous devez soigneusement adapter les matériaux des membranes à vos produits chimiques de nettoyage spécifiques.
Alors que l"acier inoxydable de haute qualité reste très efficace pour les cycles de nettoyage quotidiens de base, les capteurs en céramique avancés sont particulièrement capables de gérer les acides agressifs et les chlorures concentrés sans subir de dommages structurels. Une sélection appropriée du capteur arrête les fuites, prévient une contamination grave des lots et optimise les cycles de nettoyage automatisés. En fin de compte, cet investissement intelligent réduit considérablement vos coûts globaux de maintenance tout en maximisant la disponibilité de la production. Pour des instruments fiables et testés sur le terrain, adaptés à votre environnement de traitement spécifique, explorez la gamme complète de solutions de mesure hygiéniques chez HJ Sensor pour trouver la solution idéale pour votre installation.
FAQ
Puis-je utiliser un transmetteur de pression industriel standard pour les applications de nettoyage ?
Non. Les transmetteurs de pression industriels standards sont fondamentalement incompatibles avec les processus hygiéniques. Ils utilisent des connexions de processus filetées qui créent intrinsèquement des branches mortes. Il s"agit de petites crevasses dans lesquelles les fluides de traitement et les bactéries sont piégés. Les vitesses de pulvérisation ne peuvent pas atteindre l"intérieur de ces fils pour les nettoyer. De plus, les capteurs industriels standards ne disposent pas de la finition de surface requise pour empêcher l’adhésion microbienne.
Quel est le meilleur pour les environnements agressifs : l’acier inoxydable 316L ou la céramique ?
Le choix optimal dépend entièrement de la composition chimique de votre support. L"acier inoxydable 316L est la norme de l"industrie et fonctionne exceptionnellement bien dans les applications générales de l"alimentation et des boissons où des produits caustiques doux sont utilisés. Cependant, le 316L est sensible aux piqûres induites par les chlorures. Si votre procédé utilise des acides très agressifs, des concentrations élevées de chlorures ou des matières en suspension abrasives, un diaphragme en céramique de haute pureté est bien supérieur, offrant une immunité chimique quasi totale.
Que signifie la membrane affleurante sur un transmetteur de pression hygiénique ?
Un diaphragme affleurant fait référence à une conception structurelle dans laquelle l"élément de détection de pression est positionné parfaitement au niveau de la paroi interne du tuyau ou du réservoir de traitement. Contrairement aux capteurs traditionnels dotés d"un port encastré, une conception affleurante garantit l"absence d"indentations ou de zones mortes. Cela permet aux produits visqueux de s"écouler en douceur devant le capteur et garantit que les liquides de nettoyage peuvent frotter mécaniquement toute la surface.
À quelle fréquence dois-je calibrer un transmetteur de pression sanitaire exposé aux cycles de nettoyage quotidiens ?
La fréquence d"étalonnage dépend fortement de la gravité du choc thermique et du matériau du capteur. Pour les capteurs traditionnels en acier inoxydable remplis d"huile exposés quotidiennement à une stérilisation à la vapeur à haute température, les ingénieurs recommandent généralement un contrôle d"étalonnage tous les 6 à 12 mois en raison d"une dérive thermique potentielle. Cependant, les capteurs capacitifs avancés en céramique sèche offrent une stabilité supérieure à long terme et peuvent souvent prolonger les intervalles d"étalonnage jusqu"à 18 ou 24 mois, réduisant ainsi considérablement les frais de maintenance.
Quelle est la différence entre la compatibilité CIP et SIP pour les capteurs de pression ?
La compatibilité CIP fait principalement référence à la capacité du capteur à résister aux produits chimiques corrosifs tels que les produits caustiques et les acides, nécessitant des matériaux en contact chimiquement inertes comme l"acier inoxydable 316L ou la céramique. La compatibilité SIP, quant à elle, fait référence à la capacité du capteur à survivre à des contraintes thermiques extrêmes et aux changements rapides de température provoqués par la vapeur vive. Un capteur compatible SIP doit comporter des cols de refroidissement spécialisés pour protéger l"électronique et une résistance au vide robuste pour gérer les chutes de pression soudaines pendant la phase de refroidissement post-stérilisation.


